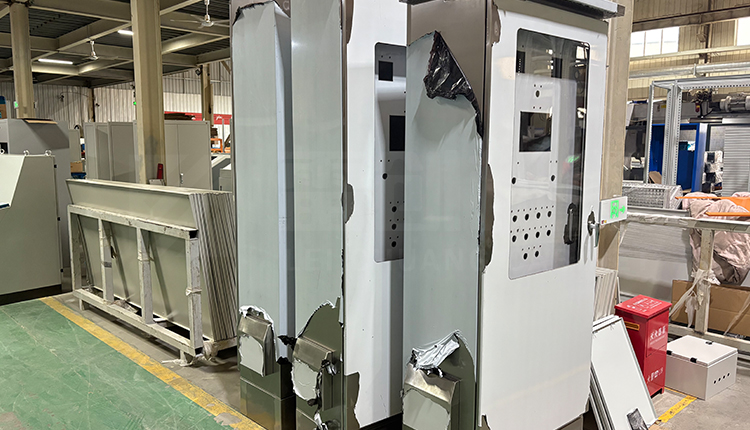
一、选材与预处理:从源头筑牢耐用基础
优质工艺的第一步,是把好材料准入关。雷创电气针对不同使用场景精准匹配材质:常规室内干燥工况选用304不锈钢,保证铬含量18%、镍含量8%的标准配比,形成稳定的自修复钝化膜;沿海高盐雾、水处理车间等氯离子较多的特殊场景,则升级为316L不锈钢,依靠钼元素提升抗点蚀能力。所有进厂板材都要经过厚度公差、屈服强度双重检验,常规柜体门板、侧板厚度不低于1.0mm,高承重安装板厚度不低于1.2mm,杜绝厚度虚标、材质以次充好的问题。
下料前的预处理同样关键,板材先经过脱脂清洗去除表面油污与杂质,再做钝化预处理,从初始环节减少后期加工产生的氧化隐患,为后续工序打下平整干净的基础。
二、成型加工:精度控制决定柜体稳定性
雷创电气采用高精度激光切割工艺,切割误差控制在±0.05mm以内,无论是复杂异形孔、散热孔还是元器件安装孔,都能一次性完成切口平整无毛刺,无需二次打磨就能直接进入下道工序。针对不同板厚选用适配的数控折弯参数,将折弯角度误差严格控制在±1°以内,避免因角度偏差导致装配缝隙过大,影响柜体整体密封性。
对于批量生产的标准孔位,采用数控冲压工艺完成成型,冲孔公差稳定在±0.1mm,既保证效率又满足精密安装需求。每一个成型后的结构件都经过二次尺寸校验,确保侧板、立柱、横梁等部件的互换性,避免后续装配出现错位、干涉问题。
三、焊接与表面处理:兼顾强度与防腐性能
焊接是构建柜体坚固框架的核心工序。雷创电气针对不同部位选用适配工艺:一般结构采用二氧化碳气体保护焊提升效率,关键承重密封部位则使用氩弧焊满焊,所有焊工均持专业资格证上岗,严格控制焊接电流、速度等参数,保证焊缝均匀无气孔、无裂纹。焊接完成后先对焊缝做精细打磨去除焊渣与凸起,再进行酸洗钝化处理,消除焊接部位的氧化层,在焊缝表面重新形成耐腐蚀钝化膜,避免焊缝成为先锈蚀的薄弱点。
表面处理环节可根据需求选择不同工艺:普通工业场景采用静电喷塑,涂层厚度稳定在60-80μm,附着力强,轻刮不易脱落,能通过96小时盐雾测试;高外观要求场景则做均匀连贯的拉丝处理,表面细腻无乱纹,不易残留指纹,长期使用仍能保持整洁质感。

四、装配与检测:最后一道品质防线
在装配阶段,雷创电气重点把控门缝间隙、密封条贴合度等细节,选用优质三元乙丙耐候密封条,保证门板闭合后无漏光缝隙,真正实现IP54及以上防护等级,有效阻挡粉尘与水汽侵入。内部安装横梁、挂耳等承重部位全部做加固处理,搁板承重不低于50kg,避免长期搭载重型电控设备出现形变。
成品下线前还要完成全维度检测:三坐标关键尺寸核验、密封喷淋测试、接地电阻检测、承重模拟测试,只有全部指标合格的柜壳,才能最终交付客户。
从选材下料到成品出库,雷创电气把每一个工艺要点落到实处,让不锈钢机柜柜壳不仅是设备的外包装,更是能长期抵御复杂工况的可靠防护载体。无论是标准款还是非标定制需求,都能为客户提供适配场景的高品质不锈钢机柜解决方案。


